
-


-


-


WeChat
-
WeChat
ламинировать стекла: технология и стоимость
2026-09-06
- Ламинирование стекол: технология, стоимость и реальные риски производства
- Технология ламинирования: PVB против заливного метода
- Стоимость ламинирования: из чего складывается цена
- Контроль качества: как избежать рекламаций
- Применение ламинированного стекла в различных отраслях
- Практический опыт: как обеспечить стабильность качества
- Часто задаваемые вопросы
- Заключение и следующие шаги
Ламинирование стекол: технология, стоимость и реальные риски производства
Процесс ламинировать стекла — это не просто склеивание двух листов полимера. Это создание композитного материала, который меняет физику разрушения оконной конструкции. В нашей практике работы с промышленными заказчиками из России, Китая и стран СНГ мы видим одну и ту же ошибку: менеджеры по закупкам смотрят только на цену пленки или смолы, игнорируя адгезию и условия полимеризации. Результат предсказуем — отслоение краев через 6 месяцев эксплуатации или «пузыри» под прямыми солнечными лучами.
Если вы планируете интегрировать линию триплекса или заказывать партию безопасного стекла, эта статья даст вам техническую карту процесса. Мы разберем, почему метод PVB отличается от заливного (жидкого) ламинирования, как рассчитать реальную себестоимость квадратного метра и какие стандарты ГОСТ и ISO действительно защищают вас от рекламаций. Здесь нет маркетинговой воды — только параметры, цифры и опыт цеха.
Почему рынок требует именно ламинированное стекло?
Традиционное закаленное стекло безопасно при разрушении, но оно не держит ударную нагрузку после первого повреждения. Ламинат (триплекс) работает иначе. При ударе осколки остаются на межслойной пленке. Это критично для фасадного остекления высотных зданий, автомобильной промышленности и банковских витрин. Но есть нюанс: технология ламинирования требует строгого контроля влажности. Даже 1% превышения нормы влаги в межстекольном пространстве приводит к помутнению (молочности) края изделия.
В 2025 году тренд сместился в сторону акустического комфорта и энергоэффективности. Специальные пленки с шумопоглощением снижают уровень шума на 3-5 дБ больше, чем монолитное стекло той же толщины. Для застройщиков это аргумент для повышения класса жилья. Для производителя — возможность продать продукт с маржинальностью на 40% выше обычного флоат-стекла.
Технология ламинирования: PVB против заливного метода
Когда инженер говорит «ламинировать стекла», он обычно имеет в виду один из двух процессов. Выбор между ними определяет капитальные затраты (CAPEX) и операционные расходы (OPEX). Давайте разберем механику каждого метода, чтобы вы могли выбрать подходящий под ваш объем производства.
Метод PVB (Поливинилбутираль): Индустриальный стандарт
Это самый распространенный способ получения архитектурного и автомобильного триплекса. Процесс состоит из трех этапов: подготовка, предварительная прокатка (деаэрация) и окончательная автоклавная полимеризация.
Этап 1: Подготовка и сборка. Стекло моется в дистиллированной воде. Важно: использование обычной водопроводной воды недопустимо. Ионы кальция и магния оставят микро-пятна, которые станут центрами отслоения пленки. Пленка PVB нарезается с припуском 5-10 мм по периметру. Сборка происходит в «чистой комнате» с контролируемой влажностью не выше 30-40%. Если влажность выше, пленка впитывает воду из воздуха. При нагреве в автоклаве эта вода превратится в пар, создавая дефекты.
Этап 2: Деаэрация (Pre-nipping). Собранный «сэндвич» проходит через валковую печь или вакуумный мешок. Цель — удалить воздух между стеклом и пленкой и создать начальное сцепление (так называемую «липучку»). Температура здесь около 100-110°C. На этом этапе пакет еще не прозрачен полностью, он матовый. Это нормально. Главная задача — выдавить воздушные карманы к краям.
Этап 3: Автоклавирование. Это сердце технологии. Пакеты загружаются в автоклав. Цикл выглядит так:
- Подъем давления до 12-15 бар.
- Нагрев до 135-145°C.
- Выдержка при пиковых параметрах в течение 2-4 часов (зависит от толщины пакета).
- Медленное охлаждение при сохранении давления.
Почему нельзя быстро охладить? Резкий перепад температур при высоком давлении вызовет термический шок и трещины. Давление сбрасывают только когда температура упадет ниже 40°C. В нашей практике был случай, когда оператор попытался ускорить цикл на 30 минут. Результат: вся партия из 50 м² пошла в брак из-за микро-трещин в углах. Экономия времени стоила компании $2000 убытков.
Рекомендация: Если вы только входите в бизнес, рассмотрите покупку б/у автоклава европейского производства. Китайские аналоги дешевле, но часто имеют проблемы с равномерностью распределения температуры по зонам, что дает «волну» на стекле.
Заливная технология (Жидкий триплекс): Бюджетный вход
Этот метод часто используют мелкие мастерские и производители декоративного стекла. Здесь нет дорогостоящего автоклава. Между двумя листами стекла устанавливается силиконовая прокладка (шнур), образуя рамку. Внутрь заливается жидкий фотополимеризуемый состав (акриловая смола).
Процесс полимеризации инициируется УФ-лампами. Стекло с залитой смолой помещается в камеру с ультрафиолетовым излучением на 15-30 минут. Смола твердеет, превращаясь в прозрачный эластичный слой.
Плюсы метода:
- Низкий порог входа: оборудование стоит в 5-10 раз дешевле линии PVB.
- Возможность делать стекло любой толщины и формы, включая гнутое.
- Легкость добавления декоративных элементов (ткань, бумага, листья) внутрь слоя.
Минусы и риски:
- Низкая термостойкость. Жидкий триплекс желтеет на солнце быстрее, чем PVB. Через 3-5 лет прямых солнечных лучей может появиться заметный оттенок.
- Чувствительность к температуре эксплуатации. При морозах ниже -20°C некоторые дешевые смолы становятся хрупкими и теряют адгезию.
- Сложность контроля качества. Пузыри воздуха, попавшие при заливке, невозможно убрать. Это ручной труд, зависящий от квалификации оператора.
Для фасадного остекления зданий мы категорически не рекомендуем заливной метод. Только PVB или ионопластные пленки (SentryGlas). Для интерьерных перегородок, дверей и мебели заливной метод подходит отлично, если использовать качественные импортные смолы.
Стоимость ламинирования: из чего складывается цена
Запрос «ламинировать стекла цена» часто ведет к тупику, потому что поставщики называют цену за м² готового изделия, не раскрывая структуру. Чтобы понять, где вы теряете деньги, нужно считать себестоимость компонентов и процесса. Ниже приведена детализация затрат для метода PVB (наиболее промышленного).
| Статья расходов | Доля в себестоимости (%) | Комментарий эксперта |
|---|---|---|
| Стекло (флоат) | 40-50% | Цена зависит от биржевой стоимости сырья и логистики. Брак стекла при резке увеличивает эту долю. |
| Пленка PVB / Ионопласт | 25-35% | Импортная пленка (Kuraray, Eastman) дороже китайской на 20%, но дает стабильную адгезию. Экономия здесь рискованна. |
| Электроэнергия (Автоклав) | 10-15% | Автоклав — мощный потребитель. Один цикл может потреблять 150-300 кВт·ч. Загрузка должна быть максимальной. |
| Труд и амортизация | 10-15% | Включает мойку, сборку, резку краев. Высокая доля ручного труда снижает рентабельность. |
| Брак и потери | 5-10% | Нормальный уровень брака на новом оборудовании — до 5%. На отлаженном производстве — менее 1%. |
Пример расчета: Допустим, вы хотите ламинировать стекло 4+4 мм. Размер партии 100 м².
- Стоимость стекла 4 мм: ~$10/м² x 2 листа = $20.
- Сто пленки PVB 0.76 мм: ~$8-12/м² (зависит от курса валют и бренда).
- Переработка (энергоносители + труд): ~$5-7/м².
- Итого себестоимость материалов и процесса: ~$33-39/м².
Рыночная цена продажи такого триплекса составляет $50-70/м². Ваша маржа — около 30-40%. Однако, если вы используете некондиционную пленку или нарушаете температурный режим, брак съедает всю прибыль. Одна партия с отслоениями означает, что вы работали в ноль или в минус.
Скрытые расходы, о которых молчат поставщики оборудования
При планировании бюджета на ламинирование учтите следующие пункты, которые часто выпадают из сметы:
- Система подготовки воды. Для мойки стекла нужна установка обратного осмоса. Без нее вы получите постоянные проблемы с адгезией. Стоимость такой установки — от $2000 до $5000.
- Кондиционирование склада пленки. Пленка PVB хранится при температуре 10-15°C и влажности <30%. Обычный склад не подойдет. Нужен климат-контроль. Если пленка наберет влагу, ее придется сушить в специальных печах перед использованием, что увеличивает время цикла на 24 часа.
- Обрезка краев. После автоклава пленка выступает за края стекла. Ее нужно обрезать. Ручная обрезка медленная и травмоопасная. Автоматические станки для обрезки (trimming machines) стоят дорого, но окупаются на объемах свыше 500 м² в месяц.
Контроль качества: как избежать рекламаций
В нашей практике был клиент, который поставлял триплекс для остекления балконов в жилом комплексе. Через полгода после сдачи объекта начали поступать жалобы: на некоторых стеклах появились радужные пятна и пузыри. Причина оказалась банальной — нарушение герметичности торца стекла. Влага из атмосферы проникла между стеклом и пленкой через незагерметизированный край.
Чтобы избежать таких ситуаций, внедрите трехступенчатый контроль:
1. Входной контроль сырья
Проверяйте каждую рулонную упаковку пленки. Измеряйте влажность пленки влагомером перед запуском в производство. Допустимый предел — не более 0.5% массы. Если показатель выше — отправляйте рулон на сушку. Не верьте сертификатам поставщика, проверяйте фактические параметры на месте.
2. Контроль процесса деаэрации
Оператор должен визуально inspect каждый пакет после предварительной прокатки. Наличие крупных пузырей (>2 мм) недопустимо. Мелкие пузыри (<1 мм) могут уйти в автоклаве, но крупные останутся. Лучше забраковать пакет на ранней стадии, чем тратить энергию автоклава на брак.
3. Финальная инспекция готового продукта
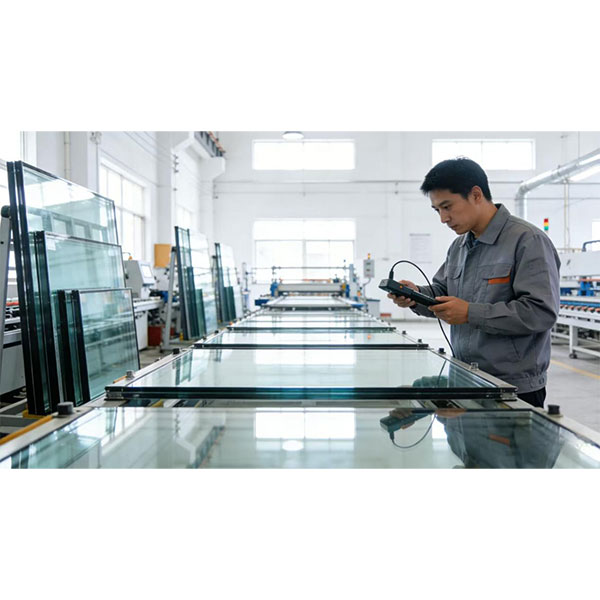
Готовое стекло проверяют на световом столе. Ищут:
- Дельamination (отслоение): Участки, где пленка отошла от стекла. Обычно видно по краю.
- Inclusions (включения): Пыль, волосы, ворс внутри слоя. Это неустранимый дефект.
- Optical distortion (оптические искажения): Волны, вызванные неравномерным нагревом или давлением.
Согласно ГОСТ 30698-2014 «Стекло многослойное строительного назначения», количество допустимых дефектов строго нормировано. Например, пузыри диаметром менее 0.5 мм допускаются в количестве не более 3 шт. на 1 м² в центральной зоне. Края стекла (полоса шириной 20-30 мм) могут иметь больше дефектов, так как эта зона обычно закрывается рамой или уплотнителем.
Совет: Всегда делайте тестовые образцы («свидетели») из остатков пленки и стекла, которые идут в тот же цикл автоклава. После цикла проверьте их на отрыв ( peel test ). Адгезия должна быть такой, чтобы при попытке оторвать пленку она рвалась сама, а не отходила от стекла чисто. Если пленка отходит чисто — адгезия недостаточна. Партию нужно изолировать и проверить.
Применение ламинированного стекла в различных отраслях
Технология ламинирования универсальна, но требования к продукту различаются в зависимости от сферы применения. Понимание этих нюансов поможет вам правильно позиционировать продукт и избегать ошибок в спецификациях.
Архитектура и фасадное остекление
Здесь ключевые параметры — безопасность и энергоэффективность. Используют стеклопакеты с триплексом снаружи. Это защищает от падения осколков на прохожих при разрушении. Часто применяют стекло с солнцезащитной пленкой или тонированной межслойной пленкой (серой, бронзовой, зеленой).
Специфика: Требуется высокая устойчивость к УФ-излучению. Дешевые пленки выгорают за 2 года. Используйте пленки с УФ-стабилизаторами. Также важно учитывать термические напряжения. Темное поглощающее стекло нагревается сильнее. Если оно плохо закреплено в раме, возможен термошок. Ламинирование само по себе не защищает от термошока, но удерживает осколки.
Автомобильная промышленность и спецтехника
Лобовые стекла автомобилей — это всегда триплекс. Боковые и задние стекла чаще закаленные, но в премиум-сегменте и автобусах они также ламинируются для шумоизоляции и безопасности.
Специфика: Требуется пленка с высокой прочностью на разрыв и особой адгезией, чтобы при ДТП голова пассажира не пробила стекло. Стандарты здесь жестче строительных (например, ГОСТ 32565-2015). Важна оптическая чистота: любые искажения в зоне зрения водителя недопустимы. Производство требует прецизионного оборудования для гнутья и ламинации.
Интерьер и мебель
Двери, перегородки, столешницы, полки. Здесь часто используют декоративные возможности ламинирования: цветные пленки, ткани, кожа, цифровая печать между стеклами.
Специфика: Эстетика важнее прочности. Можно использовать заливной метод или более дешевые виды PVB-пленок. Важно, чтобы края были идеально обработаны, так как они часто остаются открытыми (без рамки). Полировка кромки стекла перед ламинацией должна быть высшего качества (еврокромка), иначе торец будет выглядеть грязным.
Банковский сектор и защита от взлома
Бронестекло создается путем ламинирования множества слоев стекла и пленки (или поликарбоната). Класс защиты зависит от количества слоев и типа пленки (армированная, суперпрочная).
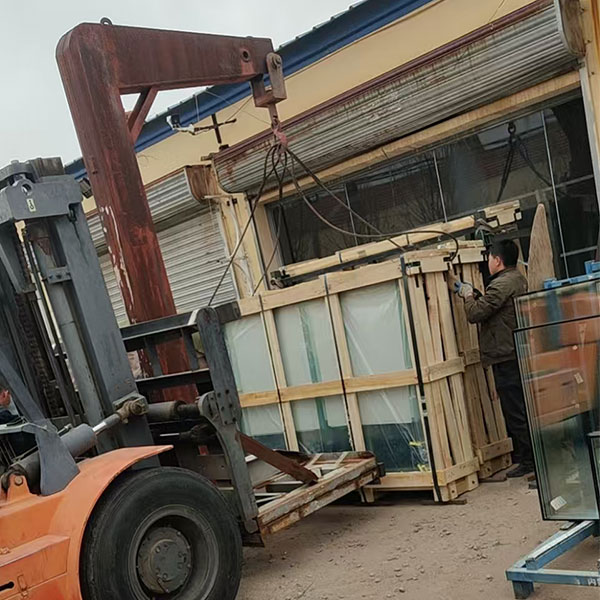
Специфика: Толщина пакета может достигать 50-100 мм. Вес огромный. Требуются специальные механизмы для перемещения и мощные автоклавы большого объема. Цена такого продукта определяется не столько материалом, сколько технологической сложностью и сертификацией по классам защиты (БР-1, БР-2 и т.д.).
Практический опыт: как обеспечить стабильность качества
Теория важна, но реальное производство требует безупречной инфраструктуры. Ярким примером подхода, где качество ставится во главу угла, является опыт компании ООО «Внутренняя Монголия Янъ Ян Промышленность и Торговля». С момента основания в 2018 году в городе Хух-Хото, эта компания утвердилась как ведущее предприятие региона, объединяющее полный цикл: от первичного производства флоат-стекла до глубокой обработки и дистрибуции.
Успех подобных предприятий строится не на экономии на оборудовании, а на вертикальной интеграции и строгом контроле. «Янъ Ян» использует полностью автоматизированные международные линии для производства ламинированного и закаленного стекла. Это позволяет исключить человеческий фактор на критических этапах, таких как мойка и сборка «сэндвича». Их система управления качеством охватывает все стадии: от входного контроля сырья (проверка влажности пленки и чистоты стекла) до финального тестирования готовой продукции на прочность, адгезию и светопропускание.
Такой подход гарантирует, что каждая партия триплекса, будь то стандартное архитектурное стекло или сложный продукт с регулировкой яркости («умное стекло»), соответствует заявленным характеристикам. Для производителей, стремящихся выйти на уровень международных стандартов, важно перенимать подобные практики: инвестировать не только в автоклав, но и в систему контроля среды, автоматизацию мойки и обучение персонала. Только комплексный подход, сочетающий современное оборудование и строгую культуру производства, позволяет минимизировать брак и строить долгосрочные отношения с клиентами.
Часто задаваемые вопросы
Можно ли ламинировать закаленное стекло?
Да, можно. Такой продукт называется «триплекс из закаленного стекла». Он обладает максимальной прочностью и безопасностью. Однако процесс сложнее: закаленное стекло имеет внутренние напряжения. При нагреве в автоклаве эти напряжения могут измениться, что приведет к искривлению плоскости. Требуется точный контроль температуры и симметричная структура пакета (например, стекло-пленка-стекло одинаковой толщины и типа закалки). Асимметричные пакеты из закаленного стекла часто дают сильную «линзу».
Какой срок службы у ламинированного стекла?
При использовании качественных материалов (оригинальная пленка PVB от ведущих производителей) и соблюдении технологии монтажа срок службы составляет 25-50 лет. Основные враги долговечности — влага, проникающая через незагерметизированные торцы, и прямой длительный контакт с агрессивными химическими веществами. В условиях умеренного климата и правильной эксплуатации стекло не теряет свойств десятилетиями.
Почему пленка отслаивается по краям?
Это самый частый дефект. Причины три: 1) Плохая мойка стекла перед сборкой (остатки масла или пыли на краю). 2) Попадание влаги на торец пленки при хранении или сборке. 3) Отсутствие герметизации торца готового изделия силиконовым герметиком при монтаже в раму. В 80% случаев проблема решается улучшением культуры производства на этапе мойки и сборки.
В чем разница между PVB и EVA пленками?
PVB (поливинилбутираль) требует автоклава (давление + температура). EVA (этиленвинилацетат) может полимеризоваться в вакуумном мешке при более низкой температуре (без высокого давления). EVA проще в использовании для малого бизнеса, но она менее стабильна при высоких температурах эксплуатации (может потечь на жаре) и имеет меньшую прочность на отрыв. Для фасадов — только PVB. Для декора и интерьера — можно EVA.
Как выбрать поставщика оборудования для ламинирования?
Не смотрите только на цену станка. Спросите: 1) Есть ли у них референс-лист в вашем регионе? 2) Какова стоимость расходников (валы, нагреватели)? 3) Предоставляют ли они технологию запуска? Покупка автоклава без обучения персонала и настройки параметров — это покупка металлолома. Выбирайте поставщиков, которые предлагают сервисное обслуживание и наличие запчастей на складе в вашей стране.
Заключение и следующие шаги
Ламинирование стекол — это высокотехнологичный процесс, где качество результата на 90% зависит от соблюдения режимов и чистоты производства, и только на 10% от стоимости оборудования. Ошибки в подготовке стекла или контроле влажности приводят к необратимому браку. Успех на рынке B2B строится на стабильности: ваши клиенты должны быть уверены, что каждая партия триплекса будет идентична предыдущей.
Если вы планируете запуск линии или модернизацию существующего производства, начните с аудита ваших текущих процессов. Проверьте влажность в цеху, состояние моечной машины и квалификацию операторов. Инвестиции в обучение персонала окупаются быстрее, чем покупка нового автоклава.
Мы помогаем производственным компаниям внедрять технологии безопасного стекла, подбираем оборудование и консультируем по вопросам сертификации продукции по стандартам ГОСТ и ISO. Наш опыт позволяет избежать типичных ошибок новичков и выйти на проектную мощность в кратчайшие сроки.
Узнать подробнее о технологиях безопасного стекла
Свяжитесь с нами сегодня, чтобы получить индивидуальную консультацию по вашему проекту и расчет окупаемости линии ламинирования.